- 康柴(深圳)电力技术有限公司Committed to the manufacturing of high-end brand diesel generator sets.
针对数据中心、飞机场等渠道类客户不在本公司服务范围内。 - 服务电话:
0755-84065367
13600443583

发布时间:[ 2026-08-27 08:04:31]
这是成本较低的第一步,很多严重问题肉眼就能发现。
观察锥面是否有磨损、烧蚀麻点、沟槽或锈蚀。排气门长期在高温下工作,锥面烧蚀更为常见。如果锥面出现足以钩住指甲的沟槽,或烧蚀面积较大,通常需要更换。
(1)密封锥面是检查重点:观察锥面是否有磨损、烧蚀麻点、沟槽或锈蚀。
(2)排气门锥面烧蚀更为常见:排气门长期在高温下工作,锥面烧蚀更为常见。
(3)钩住指甲的沟槽需更换:如果锥面出现足以钩住指甲的沟槽,或烧蚀面积较大,通常需要更换。
检查有无裂纹或变形。气门头与杆部过渡区是应力集中部位,容易产生裂纹。同时观察气门杆有无拉伤、偏磨痕迹。
(1)检查有无裂纹或变形:气门顶部检查有无裂纹或变形。
(2)过渡区是应力集中部位:气门头与杆部过渡区是应力集中部位,容易产生裂纹。
(3)观察气门杆拉伤偏磨:同时观察气门杆有无拉伤、偏磨痕迹。
外观只能发现明显问题,尺寸测量才能判断气门是否已超出使用极限。
用百分表在V形铁上测量。将气门杆转动一周,表针摆差即为弯曲度。弯曲度超过0.03mm,或气门头部摆差超过0.05mm时,应进行校正或更换。
(1)用百分表在V形铁上测量:用百分表在V形铁上测量。
(2)表针摆差即为弯曲度:将气门杆转动一周,表针摆差即为弯曲度。
(3)弯曲度超过0.03mm需校正或更换:弯曲度超过0.03mm,或气门头部摆差超过0.05mm时,应进行校正或更换。
用外径千分尺测量杆部直径。磨损量不得大于0.075mm。同时测量失圆度(同一截面两垂直方向直径差)和锥形度(同一纵截面较大与较小直径差),两者均不得大于0.03mm。
(1)用外径千分尺测量杆部直径:用外径千分尺测量杆部直径。
(2)磨损量不得大于0.075mm:磨损量不得大于0.075mm。
(3)失圆度和锥形度不得大于0.03mm:同时测量失圆度(同一截面两垂直方向直径差)和锥形度(同一纵截面较大与较小直径差),两者均不得大于0.03mm。
是判断能否继续使用的关键指标。用游标卡尺测量气门头边缘的剩余厚度。柴油机气门正常厚度应不小于1.5mm,极限值不得小于0.5mm。如果气门锥面经过多次光磨后,边缘厚度已接近或低于极限值,必须更换新气门,不能继续光磨。
(1)判断能否继续使用的关键指标:气门顶边缘厚度是判断能否继续使用的关键指标。
(2)用游标卡尺测量剩余厚度:用游标卡尺测量气门头边缘的剩余厚度。
(3)正常厚度不小于1.5mm极限值不小于0.5mm:柴油机气门正常厚度应不小于1.5mm,极限值不得小于0.5mm。
(4)接近或低于极限值必须更换:如果气门锥面经过多次光磨后,边缘厚度已接近或低于极限值,必须更换新气门,不能继续光磨。
用游标卡尺测量,与标准值对比。气门杆尾端长期被摇臂敲击,长度会逐渐缩短。长度偏差会直接影响气门间隙的大小和气门开闭时刻,超出规定范围应更换。
(1)用游标卡尺测量与标准值对比:用游标卡尺测量,与标准值对比。
(2)气门杆尾端长期被敲击长度缩短:气门杆尾端长期被摇臂敲击,长度会逐渐缩短。
(3)长度偏差影响气门间隙和开闭时刻:长度偏差会直接影响气门间隙的大小和气门开闭时刻,超出规定范围应更换。
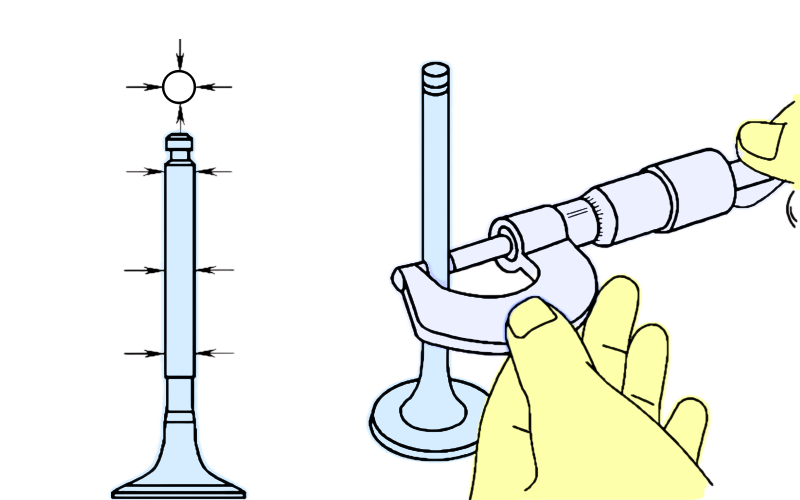
柴油机气门杆磨损量检测示意图
密封锥面是气门的“工作界面”,密封性直接决定气缸压缩压力。现场常用的有几种方法。
是操作较简单的方法。将气缸盖水平放置、气门朝上,从进排气道口注入煤油淹没气门头部,观察3-5分钟。如果气门与座圈接触环带处*渗漏,说明密封良好;出现零星油滴或连续渗漏则密封不佳。
(1)操作较简单的方法:煤油渗漏法是操作较简单的方法。
(2)气缸盖水平放置气门朝上:将气缸盖水平放置、气门朝上,从进排气道口注入煤油淹没气门头部。
(3)观察3-5分钟:观察3-5分钟。
(4)无渗漏说明密封良好:如果气门与座圈接触环带处*渗漏,说明密封良好。
(5)出现油滴或连续渗漏则密封不佳:出现零星油滴或连续渗漏则密封不佳。
用于检查接触环带的均匀性。用软铅笔在气门锥面上沿径向划若干条线,装入气门座轻压旋转约1/8-1/4圈后取出。如果所有线条在接触环带处均被均匀擦掉,说明接触良好;某处线条未被擦掉或中断,说明该处存在漏点。
(1)检查接触环带的均匀性:铅笔划线法用于检查接触环带的均匀性。
(2)用软铅笔沿径向划若干条线:用软铅笔在气门锥面上沿径向划若干条线。
(3)装入气门座轻压旋转1/8-1/4圈:装入气门座轻压旋转约1/8-1/4圈后取出。
(4)线条均匀擦掉说明接触良好:如果所有线条在接触环带处均被均匀擦掉,说明接触良好。
(5)线条未被擦掉或中断说明漏点:某处线条未被擦掉或中断,说明该处存在漏点。
可以直观看到接触印痕的宽度和位置。在气门锥面涂一层薄红丹油,装入座圈旋转后取出观察。理想的印痕应是连续、均匀、宽度约1.0-2.0mm的环带,位于锥面中间稍偏下。印痕过宽、过窄、间断或位置偏移,都需要铰削、研磨或更换。
(1)直观看到接触印痕的宽度和位置:红丹/普鲁士蓝印痕法可以直观看到接触印痕的宽度和位置。
(2)在气门锥面涂一层薄红丹油:在气门锥面涂一层薄红丹油,装入座圈旋转后取出观察。
(3)理想印痕是连续均匀的环带:理想的印痕应是连续、均匀、宽度约1.0-2.0mm的环带。
(4)位于锥面中间稍偏下:位于锥面中间稍偏下。
(5)印痕异常需铰削研磨或更换:印痕过宽、过窄、间断或位置偏移,都需要铰削、研磨或更换。
气门弹簧的弹力决定了气门能否及时关闭并压紧在座圈上。弹力不足会导致高速时气门“浮起”或关闭不严。
用钢板尺测量或与新弹簧对比。自由长度缩短不得超过3mm。
(1)用钢板尺测量或与新弹簧对比:用钢板尺测量或与新弹簧对比。
(2)自由长度缩短不得超过3mm:自由长度缩短不得超过3mm。
将弹簧放在平板上用直角尺测量,端面与中心线垂直度不得超过2°。
(1)将弹簧放在平板上用直角尺测量:将弹簧放在平板上用直角尺测量。
(2)垂直度不得超过2°:端面与中心线垂直度不得超过2°。
用弹簧试验器测量,或采用简易对比法:将标准弹簧与待检弹簧用铁片隔开夹在虎钳上压缩,比较两者长度。如果待检弹簧明显偏短,说明弹力已严重减弱。弹力减弱超过原规定值的1/10时应更换。
(1)用弹簧试验器测量:用弹簧试验器测量。
(2)简易对比法:将标准弹簧与待检弹簧用铁片隔开夹在虎钳上压缩,比较两者长度。
(3)待检弹簧明显偏短说明弹力减弱:如果待检弹簧明显偏短,说明弹力已严重减弱。
(4)弹力减弱超过原规定值1/10时应更换:弹力减弱超过原规定值的1/10时应更换。
柴油机气门的检测,核心是判断它在高温、摩擦、敲击三重损耗下是否还能保持“关得严、动得顺”。外观检视快速筛掉明显损坏的,密封锥面、气门顶部、气门杆是检查重点。尺寸测量判断是否超出磨损极限,气门杆弯曲度超过0.03mm需校正或更换,气门杆磨损量不得大于0.075mm,失圆度和锥形度不得大于0.03mm,气门顶边缘厚度正常不小于1.5mm、极限值不小于0.5mm,气门全长偏差超出规定范围应更换。密封性试验验证工作性能,煤油渗漏法观察3-5分钟无渗漏为密封良好,铅笔划线法检查接触环带的均匀性,红丹/普鲁士蓝印痕法要求印痕连续、均匀、宽度约1.0-2.0mm、位于锥面中间稍偏下。气门弹簧检测确保关闭可靠性,自由长度缩短不得超过3mm,垂直度不得超过2°,弹力减弱超过原规定值的1/10时应更换。四步走完,气门能不能继续用、需不需要修,就有了明确答案。
气门接触面配合宽度与角度的检测方法
检测柴油机气门接触面的配合宽度与角度方法是红丹油(或普鲁士蓝)涂色试配法。气门锥角通常为45°或30°,而配合宽度则需控制在特定范围内,过窄密封不良,过宽则容易积炭。本文围绕配合宽度、接触面角度、测量工具与辅助判断三个层面展开柴油机曲轴箱强制通风(PCV)系统原理与作用
柴油发电机曲轴箱强制通风系统的任务是把活塞环漏入曲轴箱的“窜气”导出去,同时把夹带的机油捞回来。它的原理并不复杂:利用进气系统的真空度,把曲轴箱里的废气抽进气缸重新烧掉,而不是直接排到大气里。本文从窜气的三重危害、PCV系统的工作原理、PCV阀与压力调节以及柴油机PCV的特殊性四个层面展开分析。并机发电机组之间的无功功率分配
并车后的无功功率分配本质上是在解决一个核心矛盾:所有并联的发电机必须共享同一个母线电压,但每台机组的励磁系统都想把电压“拉”到自己设定的目标值。如果放任不管,励磁特性较强的那台会独占无功,甚至“倒拖”其他机组。分配方法的选择,取决于机组是否具备调差特性以及是否配备了自动并机控制器。凸轮轴异响的根源、影响与诊断处理
凸轮轴异响对柴油发电机组来说是一个需要立即处理的紧急信号。它通常不是孤立的“响声问题”,而是配气机构内部配合关系已经劣化的直接证据。拖延处理的后果,往往从“换一根轴”演变成“大修整机”。本文从异响的典型特征与根源、对发电机组的实际影响以及诊断与处理路径三个层面展开分析。柴油发电机房的安置与布局要点
柴油发电机房的安置与布局约束来自两个层面:防火规范划定的“安全红线”,以及通风散热决定的“运行底线”。前者是强制性条文,后者直接决定机组能否在额定功率下持续运行。柴油机气门与气门导管配合间隙的检查方法
气门与气门导管的配合间隙检查核心是判断间隙是否大到会影响气门散热和密封。间隙过小会卡滞,过大则气门在导管内晃动,导致密封面偏磨、散热变差,严重时气门头部过热烧蚀。本文从测量法、经验法以及检查后的处理原则三个层面展开分析。柴油机输油泵不上油与泄漏的检测方法
柴油机输油泵“不上油”和“泄漏”是两类不同性质的故障,但都指向低压油路的密封与流通能力出了问题。检测的核心逻辑是分段隔离、逐点验证:先判断是堵塞还是泄漏,再定位是输油泵本身还是外部管路的问题。柴油机缸内直喷与“多点电喷”的技术差异
在柴油机领域,所谓的“多点电喷”(进气道喷射)与汽油机上的概念有本质区别。传统柴油机几乎全部采用缸内直喷,因为柴油的压燃特性要求燃油必须在压缩行程接近上止点时直接喷入气缸。所谓的“多点电喷”在柴油机上通常指向间接喷射的变体,或是为了特定排放目标而采用的进气道喷射辅助策略。本文从缸内直喷、进气道喷射与间接喷射以及混合喷射三个层面展开分析。机油过滤器的用途、分类、构成及作业机理
柴油发电机组机油过滤器的使命是持续清除机油中的磨屑、积碳、尘土和氧化胶质,防止这些杂质在摩擦副间循环,造成拉缸、烧瓦等严重事故。理解它需要抓住两条线索:按过滤精度分级(粗滤、精滤),按与主油道的连接方式分类(全流式、分流式)。柴油发动机水温高什么原因
柴油发电机组水温高本质上是“产热”和“散热”之间的平衡被打破了。水温过高的危害是链式的:受热零件温度升高导致配合间隙变小、材料强度下降,机油变稀润滑失效,较终可能拉缸、活塞烧顶。本文从冷却系统本身的问题、发动机本身的问题、环境与使用因素以及快速定位方法四个层面展开分析。气门接触面配合宽度与角度的检测方法
检测柴油机气门接触面的配合宽度与角度方法是红丹油(或普鲁士蓝)涂色试配法。气门锥角通常为45°或30°,而配合宽度则需控制在特定范围内,过窄密封不良,过宽则容易积炭。本文围绕配合宽度、接触面角度、测量工具与辅助判断三个层面展开柴油机曲轴箱强制通风(PCV)系统原理与作用
柴油发电机曲轴箱强制通风系统的任务是把活塞环漏入曲轴箱的“窜气”导出去,同时把夹带的机油捞回来。它的原理并不复杂:利用进气系统的真空度,把曲轴箱里的废气抽进气缸重新烧掉,而不是直接排到大气里。本文从窜气的三重危害、PCV系统的工作原理、PCV阀与压力调节以及柴油机PCV的特殊性四个层面展开分析。并机发电机组之间的无功功率分配
并车后的无功功率分配本质上是在解决一个核心矛盾:所有并联的发电机必须共享同一个母线电压,但每台机组的励磁系统都想把电压“拉”到自己设定的目标值。如果放任不管,励磁特性较强的那台会独占无功,甚至“倒拖”其他机组。分配方法的选择,取决于机组是否具备调差特性以及是否配备了自动并机控制器。凸轮轴异响的根源、影响与诊断处理
凸轮轴异响对柴油发电机组来说是一个需要立即处理的紧急信号。它通常不是孤立的“响声问题”,而是配气机构内部配合关系已经劣化的直接证据。拖延处理的后果,往往从“换一根轴”演变成“大修整机”。本文从异响的典型特征与根源、对发电机组的实际影响以及诊断与处理路径三个层面展开分析。柴油发电机房的安置与布局要点
柴油发电机房的安置与布局约束来自两个层面:防火规范划定的“安全红线”,以及通风散热决定的“运行底线”。前者是强制性条文,后者直接决定机组能否在额定功率下持续运行。柴油机气门与气门导管配合间隙的检查方法
气门与气门导管的配合间隙检查核心是判断间隙是否大到会影响气门散热和密封。间隙过小会卡滞,过大则气门在导管内晃动,导致密封面偏磨、散热变差,严重时气门头部过热烧蚀。本文从测量法、经验法以及检查后的处理原则三个层面展开分析。柴油机输油泵不上油与泄漏的检测方法
柴油机输油泵“不上油”和“泄漏”是两类不同性质的故障,但都指向低压油路的密封与流通能力出了问题。检测的核心逻辑是分段隔离、逐点验证:先判断是堵塞还是泄漏,再定位是输油泵本身还是外部管路的问题。柴油机缸内直喷与“多点电喷”的技术差异
在柴油机领域,所谓的“多点电喷”(进气道喷射)与汽油机上的概念有本质区别。传统柴油机几乎全部采用缸内直喷,因为柴油的压燃特性要求燃油必须在压缩行程接近上止点时直接喷入气缸。所谓的“多点电喷”在柴油机上通常指向间接喷射的变体,或是为了特定排放目标而采用的进气道喷射辅助策略。本文从缸内直喷、进气道喷射与间接喷射以及混合喷射三个层面展开分析。机油过滤器的用途、分类、构成及作业机理
柴油发电机组机油过滤器的使命是持续清除机油中的磨屑、积碳、尘土和氧化胶质,防止这些杂质在摩擦副间循环,造成拉缸、烧瓦等严重事故。理解它需要抓住两条线索:按过滤精度分级(粗滤、精滤),按与主油道的连接方式分类(全流式、分流式)。柴油发动机水温高什么原因
柴油发电机组水温高本质上是“产热”和“散热”之间的平衡被打破了。水温过高的危害是链式的:受热零件温度升高导致配合间隙变小、材料强度下降,机油变稀润滑失效,较终可能拉缸、活塞烧顶。本文从冷却系统本身的问题、发动机本身的问题、环境与使用因素以及快速定位方法四个层面展开分析。
联系人:余先生(销售总监)

手机:13600443583

地址:深圳市龙岗区坪地街道西湖苑一期A3

友情链接:
粤ICP备15040206号 Copyright © 康柴(深圳)电力技术有限公司 电话:0755-84065367 84214948 网址:http://www.dgkmsdl.com 网站地图
微信公众号
在线沟通,请点我在线咨询